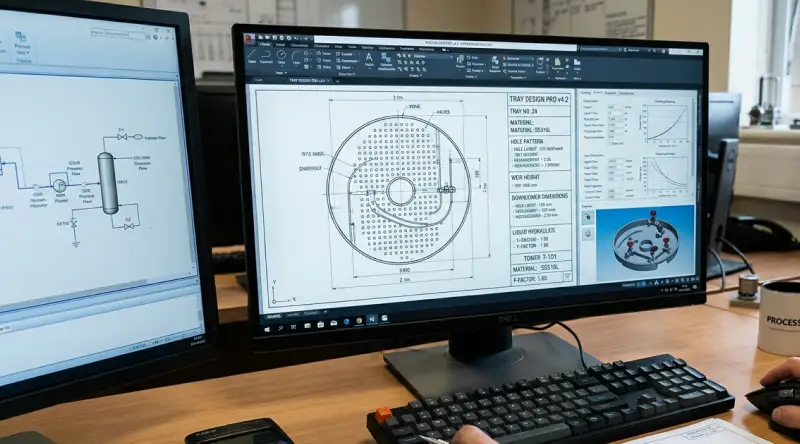
01.DESIGN
設計
歪みを「予見」する、逆算の設計。
製作図面歪みにくい構造、歪んでも修正の容易な構造とすることです。
溶接の少ない構造としたり、歪に対処するための補強を入れたりもします。

OUR TECHNOLOGY
蒸溜トレイ製造株式会社では昭和42年の創業以来、
社名にも示されている通り蒸溜トレイを製造する専業メーカーとして
エンドユーザーに満足して頂ける製品を今日まで供給し続けてまいりました。
その背景には半世紀以上にわたって蒸溜トレイを作り続けることによって
蓄積されたノウハウがあります。
SINCE 1967
トレイが設計者の意図した性能を100%発揮するためには平坦であること。
トレイに求められる最大の課題が平坦度であることは今も昔も変わりません。
平坦度を確保するためには歪の発生を抑制すること、
そして発生した歪を修正することです。
設計
歪みを「予見」する、逆算の設計。
製作図面歪みにくい構造、歪んでも修正の容易な構造とすることです。
溶接の少ない構造としたり、歪に対処するための補強を入れたりもします。
打抜
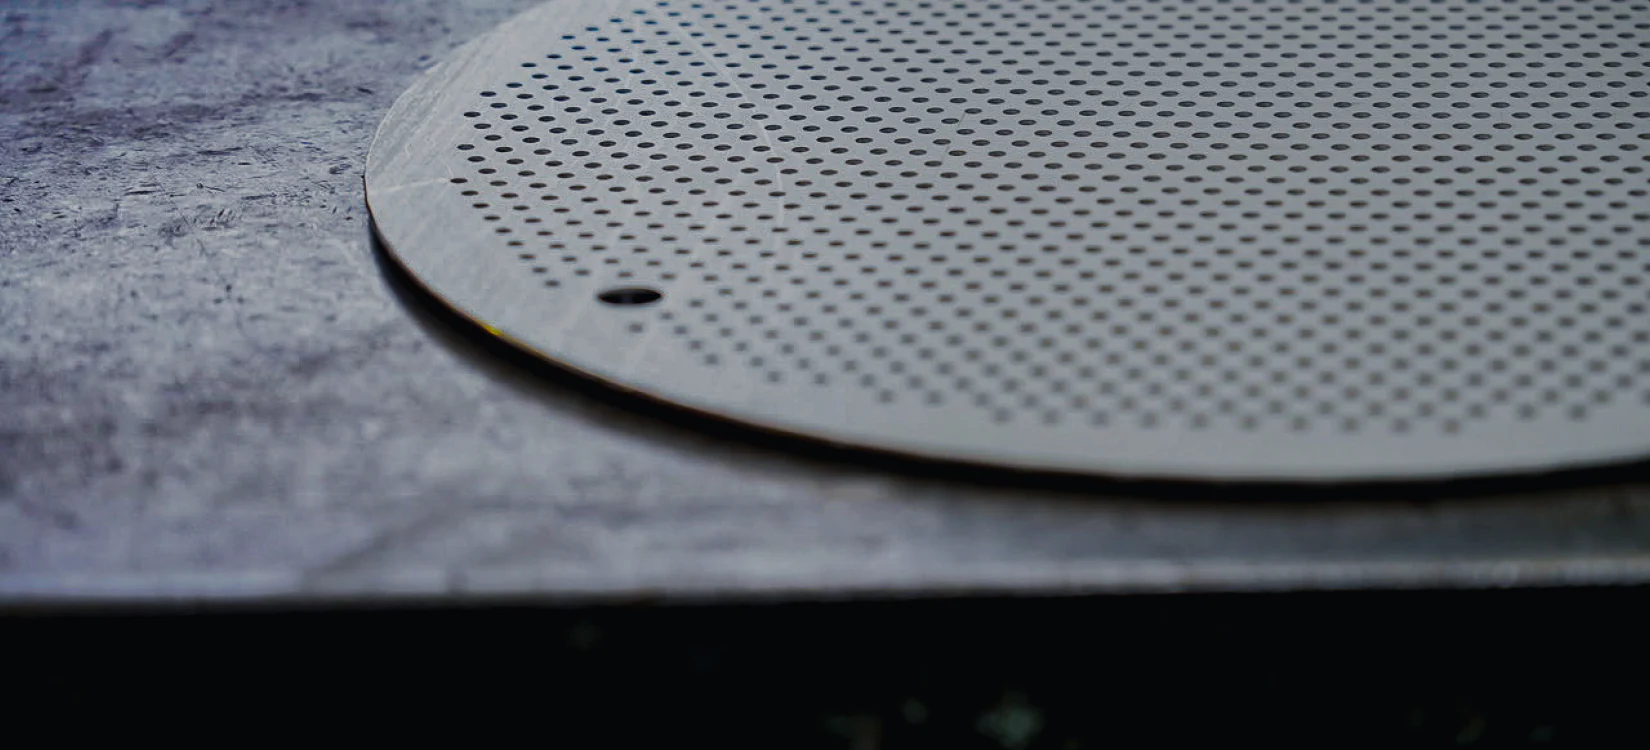
鋭利な刃先が、理想の「歪ゼロ」を生む。
打抜加工では、包丁やハサミと同様に刃物の状態が精度を左右するため、常に刃先を鋭利に保つメンテナンスを徹底し、カエリや歪みの発生を最小限に抑えています。
さらに、上下の金型形状に独自の工夫を凝らすことで、加工時に生じる材料の伸びや応力をコントロールし、
打抜による歪みゼロを目標にした高精度な穴あけを実現しています。
矯正
熟練の微調整が、究極の「フラット」を創る。
打抜後の材料は中心部などが伸びて歪みが生じやすいため、ローラーや油圧プレスを用いてあえて外周部分も微細に伸ばし、板全体の張力バランスを整えることで精密な平坦度を生み出します。機械による矯正に加え、 最終的には熟練工がハンマーで叩いて微調整を施すことで、機械だけでは取り切れない微細な歪みまでも完璧に排除し、理想的なフラット状態を実現しています。
溶接
金属の「呼吸」を読み、熱を制御する。
作業に取り掛かる前に溶接する順序、方向を打ち合わせます。
工程毎に歪を修正することが求められることもあります。
溶接による収縮が原因の歪が必ずありますが、作業時に製品を拘束することや予め逆歪を与えておくことによってある程度抑制することができます。
また、必要以上の入熱とならないように電流と速度の調整をすることは言うまでもありません。
歪みの修正
マニュアルなき、半世紀の「勘」と「技」。
平板の歪は7本ロール、3本ロール、プレスブレーキ等の機械を使用して第一段階の修正作業が終了。このまま次の工程に送れる場合もありますが、更に高次元の平坦度が要求される製品についてはハンマや油圧プレスによって仕上げの歪取り作業を行います。
溶接による歪については収縮している場所を元に近づけるように延ばしてやる必要があります。方法はハンマ、油圧プレスで叩く、押すという単純でありながら非常に熟練を要する作業です。
歪取り作業にマニュアルはありません。どの場所をどの程度押せば良いかは長年経験して養った勘でしか判断できません。弊社では創業以来歪取りの技を何世代にもわたって伝承して参りました。
将来的にも残したいと考えております。
弊社の製品は大半がステンレス製です。なぜステンレスが選定されているのかを理解して、その特徴(耐食性)が低下するのを最小限に留める加工に努めています。
加工をする訳ですから、材料メーカーから出荷された時点より耐食性が良くなることはあり得ません。
打ち抜き・折り曲げ・深絞り等によって残留応力があったり、溶接の熱影響によって粒界腐食の可能性もあり得ますし、キズも少しは付きます。
しかし、最小限とする努力はこれまでも惜しまなかったつもりです。
